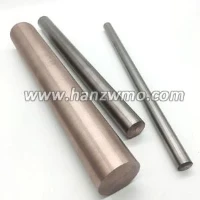

Hlavné defekty a metódy opravy zliatiny titánu Materiály, ako je titán Bar a titán príruby
(1) Keď sú titán a zliatiny titánu zvárané, možnosť praskania za tepla vo zvarových spojoch je veľmi malá. Je to preto, lebo v titáne a zliatinách titánu je málo nečistôt, ako napríklad S, P a C. Eutektikum s nízkou teplotou topenia tvorenou S a P nie je ľahké objaviť na hraniciach zŕn a účinný rozsah teploty kryštalizácie je úzky. Zmršťovanie titánu a zliatin titánu počas tuhnutia je malé a zvarový kov nevytvára praskanie za tepla. Keď sú však titán a zliatiny titánu zvárané, v HAZ sa môžu vyskytnúť trhliny za studena, ktoré sa vyznačujú oneskorenými trhlinami, ku ktorým dochádza v priebehu niekoľkých hodín alebo dlhšie po zváraní. Počas procesu zvárania vodík difunduje z vysokoteplotného hlbokého kalu do zóny s nízkou teplotou a ovplyvňuje zvýšený obsah vodíka zvyšujúci množstvo TiH2 vyzrážaného v zóne a zvyšuje krehkosť tepelne ovplyvnenej zóny. Okrem toho, väčšie napätie tkaniva je spôsobené objemovou expanziou zrážania hydridu a atómy vodíka difundujú a akumulujú sa do oblasti vysokého napätia, čo vedie k trhlinám.
(2) Poréznosť je bežným problémom pri zváraní titánu a zliatin titánu. Základným dôvodom vzniku stomatov je vplyv vodíka. Tvorba pórov vo zvarovom kove ovplyvňuje hlavne únavovú pevnosť spoja. Hlavnou príčinou vzniku trhlín za studena a tvorby pórov je vodík. Pretože vodík je nižší ako 300 ° C, jeho rozpustnosť v alfa fáze je veľmi malá a jeho konečná rozpustnosť je iba 0,002% pri teplote miestnosti. Keď je zvar alebo zóna ovplyvnená teplom po zváraní ochladená pod 300 ° C, vyzráža sa presýtený vodík vo forme hydridu titánu (fáza gama). Zvyšuje sa objem a dochádza k intergranulárnemu stresu, čo vedie k intergranulárnym mikrotrhlinám. Intergranulárne mikrotrhliny sa pri vonkajšom napätí rozšíria do trhlín.
Stanovenie spôsobu opravy
Keď je teplota titánovej zliatiny vyššia ako 500 - 700 ° C, je ľahké absorbovať kyslík, vodík a dusík vo vzduchu, čo vážne ovplyvňuje kvalitu zvárania. Preto, ak je zliatina titánu privarená, musí byť prísne chránená oblasť zvárania plného zvarového kúpeľa a poloha s vysokou teplotou (400 - 650 ° C). Z tohto dôvodu musia byť pri zváraní titánu a zliatin titánu prijaté osobitné ochranné opatrenia. Preto je použitý spôsob zvárania argónovým oblúkom a zvárací moment s väčšou veľkosťou sa používa na rozšírenie oblasti zóny ochrany plynu. Keď tryska nestačí na ochranu vysokoteplotného kovu vo zvarovom šve a v blízkosti oblasti švu, mal by sa pridať ochranný kryt argónu.
Príprava pred zváraním a výber drážky
(1) Kvalita povrchu zvarových dielov a drôtov má veľký vplyv na mechanické vlastnosti zvarových spojov. Vzorku a drôt možno pred zváraním moriť. Ihneď po vysušení opláchnite čistou vodou a zvarte. Použite acetón, etanol, tetrachlórmetán, metanol atď. Na utretie drážky titánovej platne a jej strán (do 50 mm), povrchu zváracieho drôtu, držiaka nástroja a kontaktnej časti titánovej platne.
(2) Výber zváracieho zariadenia [3]. DC argónový oblúkový zvárací zdroj s klesajúcimi vonkajšími vlastnosťami a vysokofrekvenčným iniciačným oblúkom by mal byť zvolený pre zváranie argónom a oblúkom zo zliatiny titánu a titánu a čas oneskorenia nie je kratší ako 15 sekúnd, aby sa zabránilo oxidácii a znečisteniu počas zvárania. Je použitý WSM-315 IGBT invertor DC pulzný argónový oblúk.
(3) Výber zváracích materiálov. Čistota argónu by nemala byť nižšia ako 99,99%, rosný bod by mal byť nižší ako - 40 ° C a relatívna vlhkosť by mala byť nižšia ako 5%. Keď tlak v argónovom valci klesne na 0,981 MPa, mal by prestať používať. Aby sa zlepšila plasticita spojov, plniaci drôt TC3, ktorý je o niečo nižší ako u zliatiny základného kovu, je zvyčajne vyrobený z homogénneho materiálu. Pri tomto zváraní sa používa plniaci drôt TC3.
(4) Voľba tvaru drážky. V zásade minimalizujte počet zváracích vrstiev a zváracích kovov. Zvýšením počtu zváracích vrstiev sa zvyšuje akumulovaná absorpcia plynu zvarom, čo dokonca ovplyvňuje výkon zváraného spoja. Vzhľadom k tomu, že veľkosť zváracieho bazénu titánu a zliatiny titánu je veľká, používa sa jedna drážka v tvare V 70-80 stupňov.
Správny výber zváracích parametrov môže dôkladne odstrániť povrch zváracích častí, oxidovú vrstvu a olejové škvrny na povrchu zváracieho drôtu. Prietok a rýchlosť argónu by mali byť dobre kontrolované, aby sa zabránilo turbulencii a ovplyvnil účinok ochrany naplnenej plynom. Je možné spracovávať trhliny manuálnym TIG zváraním titánovej zliatiny a dosiahnuť uspokojivé výsledky.
Súvisiace novinky
- Spoločné výrobné normy pre titánové príruby a p...
- Zvárací test titánu plátované oceľové platne, t...
- Čo je AWS A5.16-13 ERTi-2 titánový zvárací drôt
- Čo je AMS 4957F BETA C Ti-3Al-8V-6Cr-4Mo-4Zr (T...
- Čo je to stupeň 23 Titán
- Obchodné centrum Titanium Valley priamo zasiahl...
- Výrobný proces tantalového potrubia
- Výrobné charakteristiky tantalového taniera
- Čo je to čistá volfrámová elektróda WP
- Čo je to elektróda volfrámu Lanthanum?
- Rozdiel a spoločné špecifikácie medzi titánové ...
- Titán a jeho zliatiny majú vysokú stabilitu v n...
- Klinické aplikácie nikel-titánové zliatiny drôtu
- Klasifikácia drôtov zliatiny niklu a titánu
- Pamäť Alloy Mobilná anténa a pamäť Zliatina Blu...
- TC4 Titánová tyč tepelne odolná a odolná voči k...
- Aký je rozdiel Ti-Au / Ti Alloy / čistý Ti?
- Prečo má titánové zliatiny používané v materiál...
- Použitie zliatiny molybdén-titán-zirkónium-uhlí...
- Baoji Titanium Priemysel musí tvrdo pracovať na...